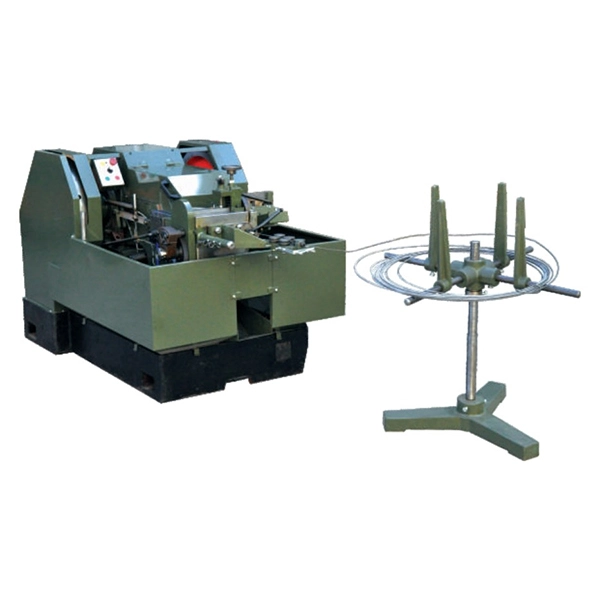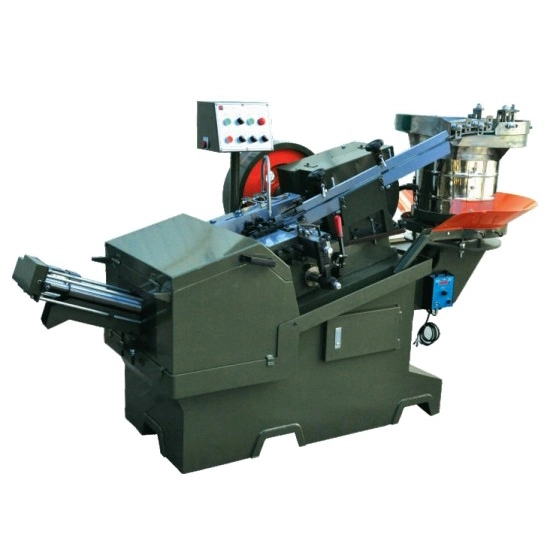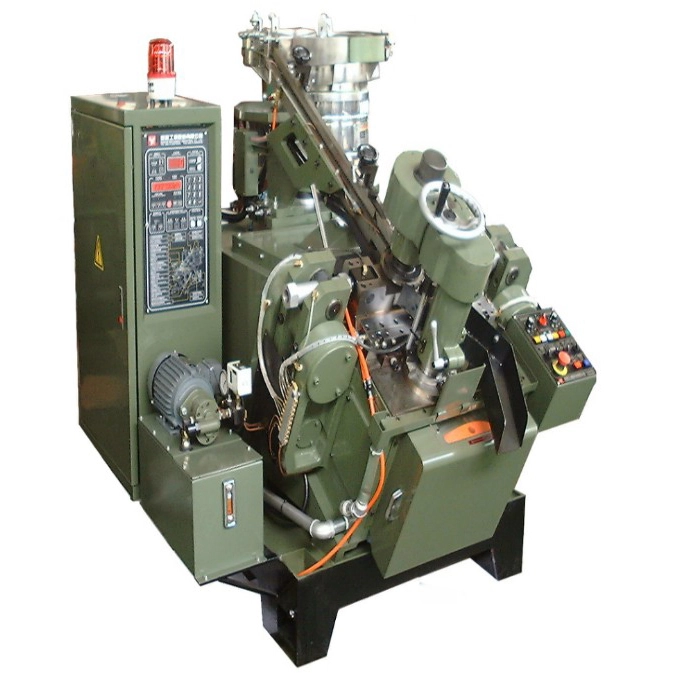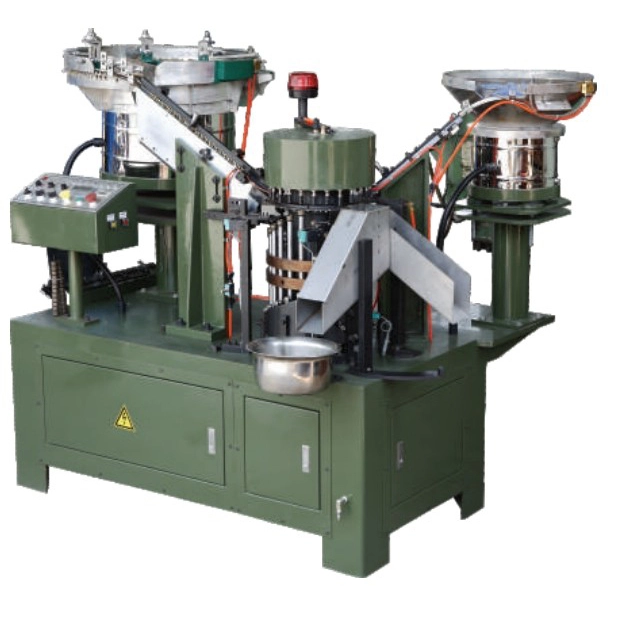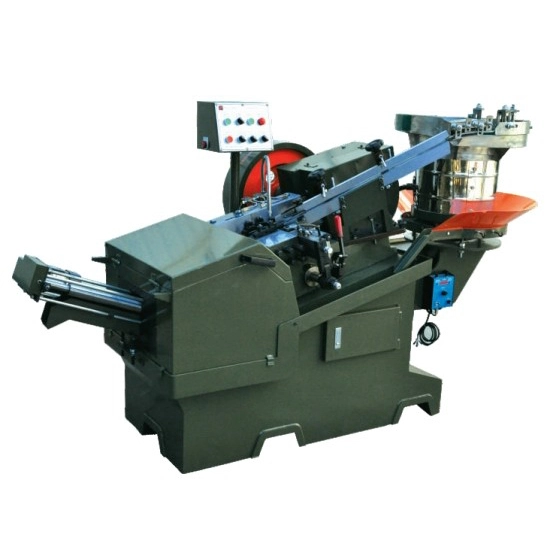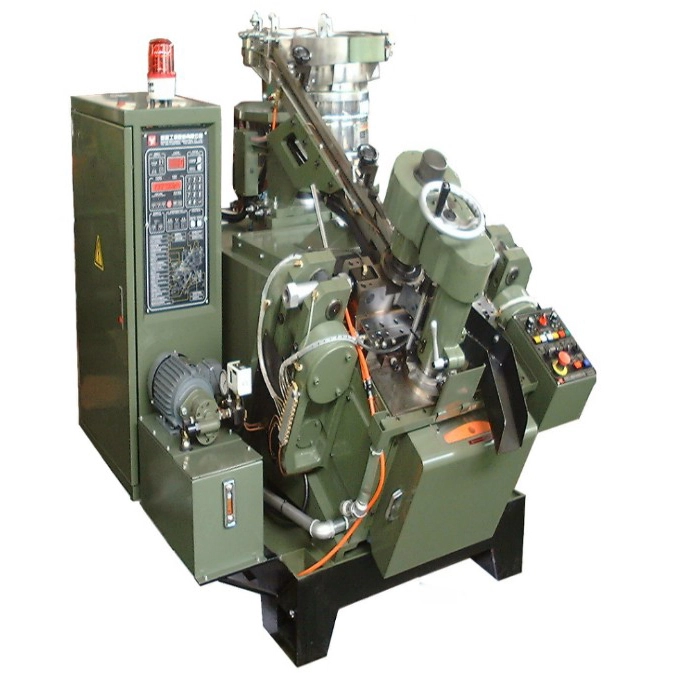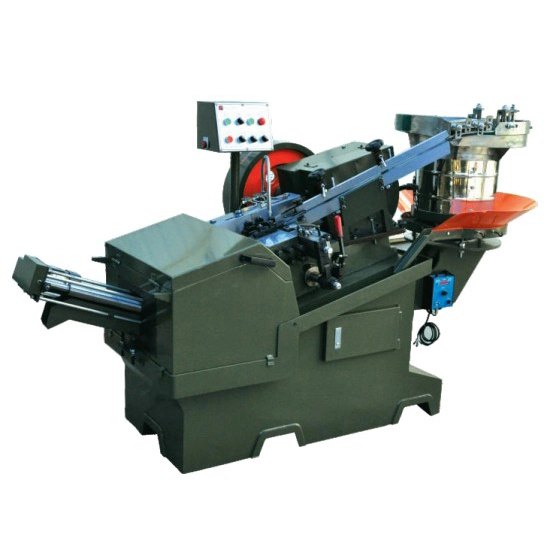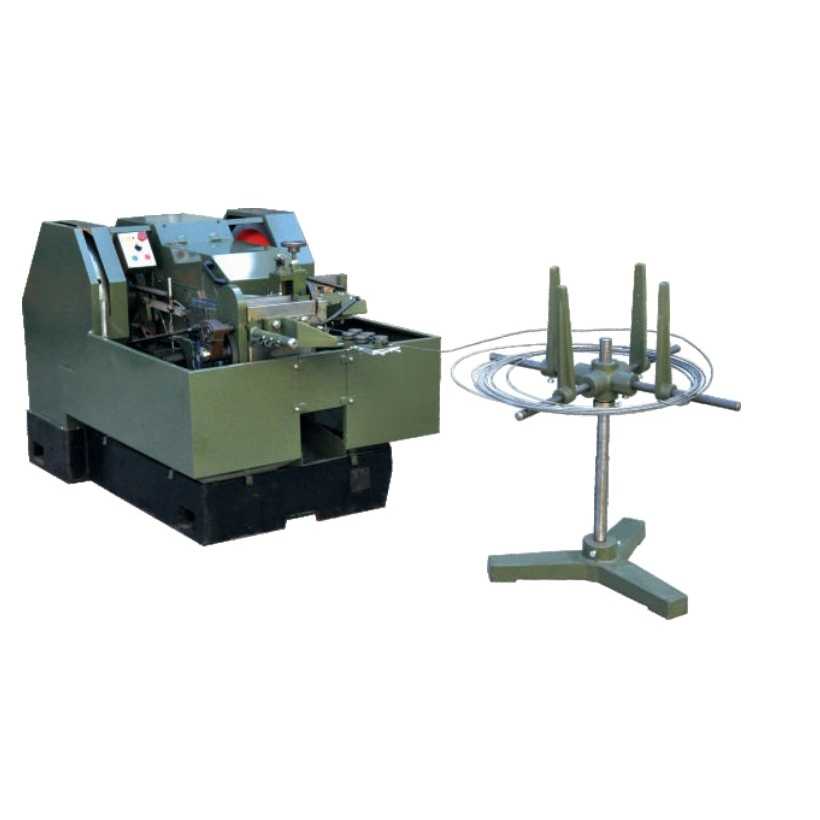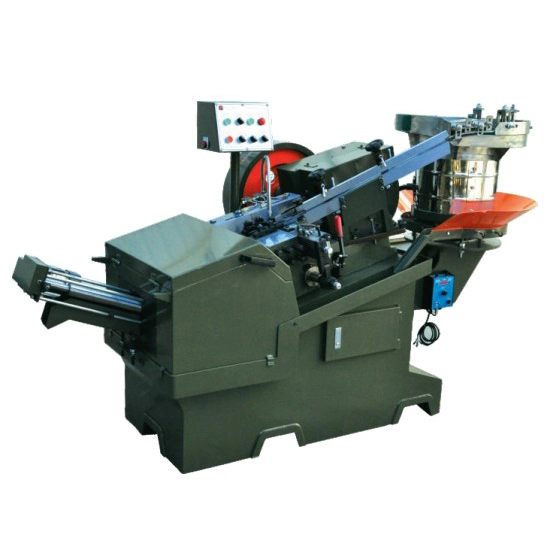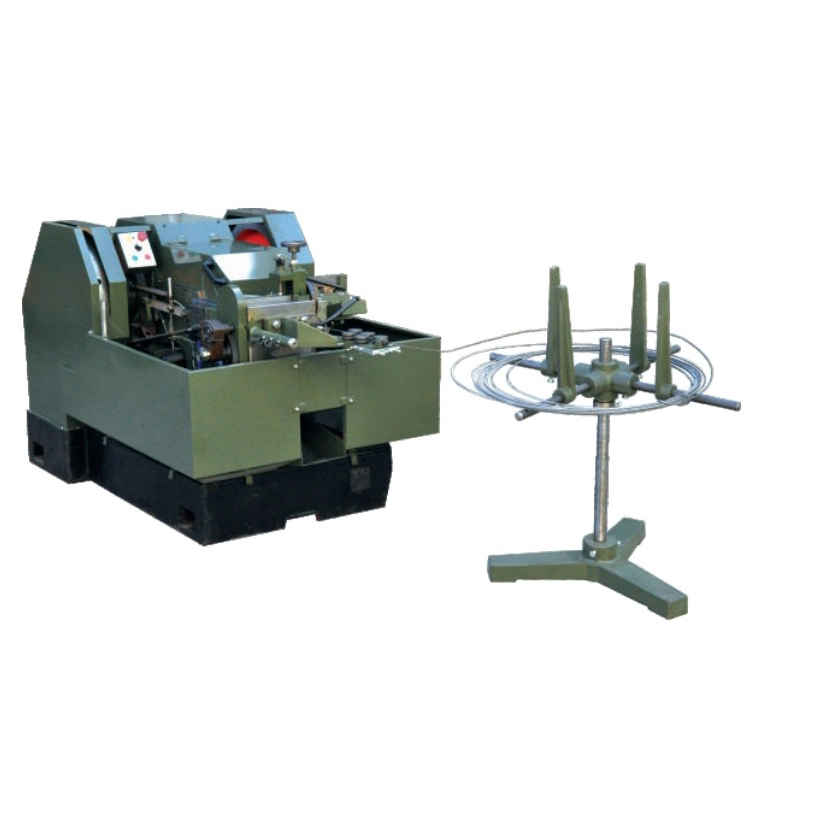
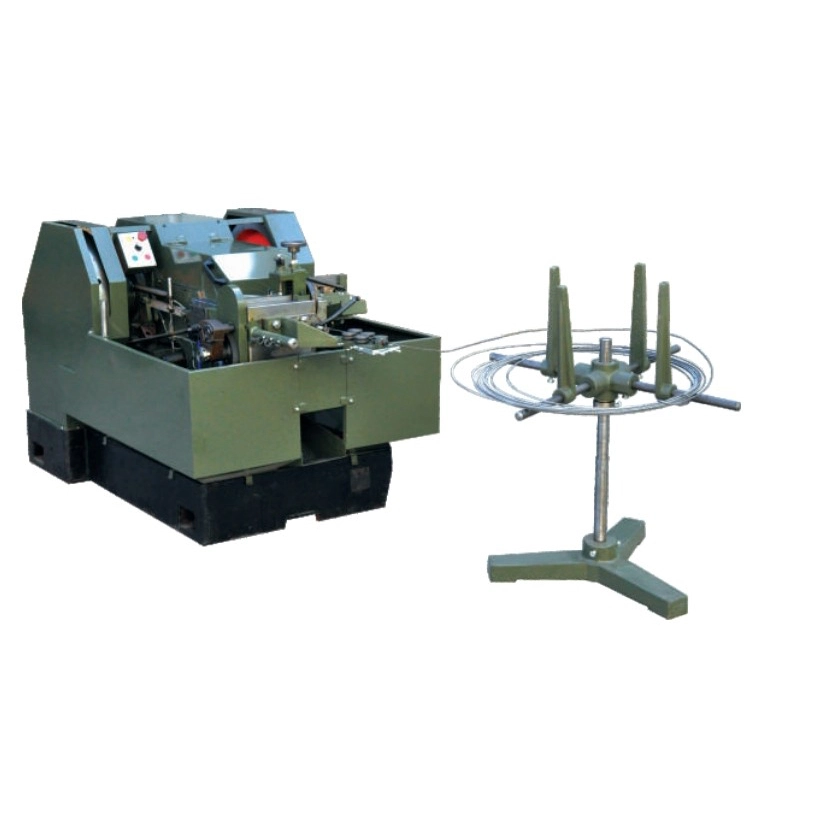
การเลือกสิ่งที่ถูกต้องสายการผลิตสกรูพร้อมเครื่องหัวเย็นสามารถส่งผลโดยตรงต่อคุณภาพของสกรู กำลังการผลิต ความต้องการแรงงาน และความสม่ำเสมอในการผลิตวายดับบลิวซีนำเสนอโซลูชันแบบครบวงจรที่เชื่อมต่อการป้อนลวด การป้อนเย็น การรีดเกลียว การตัดแต่ง การคัดกรอง และการจัดการผลิตภัณฑ์สำเร็จรูปสำหรับผู้ผลิตที่ผลิตสกรูและตัวยึดตามขนาด
กระบวนการผลิตสกรูที่สมบูรณ์นั้นต้องการมากกว่าเครื่องขึ้นรูปความเร็วสูง การเตรียมวัสดุ ความถูกต้องของส่วนหัว การสร้างเกลียว การควบคุมเสี้ยน การตรวจสอบ และการขนย้ายผลิตภัณฑ์ต้องทำงานร่วมกันเพื่อให้ได้ผลลัพธ์ที่มั่นคง โซลูชันการผลิตสกรูของ YWC รวมขั้นตอนการผลิตหลายขั้นตอนไว้ในขั้นตอนการทำงานที่มีการประสานงาน รองรับเส้นผ่านศูนย์กลางของสกรูตั้งแต่ M2 ถึง M20 และความเร็วในการผลิตประมาณ 120–450 ชิ้นต่อนาที ระบบสามารถกำหนดค่าสำหรับเหล็ก เหล็กคาร์บอน โลหะผสมเหล็ก และการใช้งานสแตนเลสบางประเภท ทำให้เหมาะสำหรับสกรูมาตรฐาน สกรูเกลียวปล่อย สกรูไม้ ตัวยึดเชิงกล และผลิตภัณฑ์สั่งทำพิเศษบางรายการ การควบคุมอัตโนมัติ หน่วยความจำพารามิเตอร์ การทำงานแบบซิงโครไนซ์ และฟังก์ชันการคัดกรองช่วยให้ผู้ผลิตสร้างกระบวนการผลิตที่ต่อเนื่องและจัดการได้มากขึ้น
สารบัญ
- เหตุใดสายการผลิตสกรูแบบรวมจึงมีความสำคัญ
- กระบวนการผลิตสกรูทำงานอย่างไร?
- Cold Heading มีบทบาทอย่างไรในการผลิตสกรู?
- ข้อกำหนดทางเทคนิคหลักคืออะไร?
- คุณสมบัติใดที่สำคัญที่สุดในการผลิตสกรูทางอุตสาหกรรม
- สกรูประเภทใดที่สามารถผลิตได้?
- ผู้ผลิตควรเลือกสายการผลิตสกรูอย่างไร
- จะรักษาความสม่ำเสมอในการผลิตได้อย่างไร?
- คำถามที่พบบ่อย
เหตุใดสายการผลิตสกรูแบบรวมจึงมีความสำคัญ
การผลิตสกรูเกี่ยวข้องกับการปฏิบัติงานหลายอย่างที่ต้องรักษาความสม่ำเสมอของมิติตั้งแต่ขั้นตอนหนึ่งไปอีกขั้นหนึ่ง หากดำเนินการแต่ละอย่างบนเครื่องจักรที่แยกออกมา สกรูกึ่งสำเร็จรูปอาจต้องมีการจัดการแบบแมนนวลเพิ่มเติม การจัดเก็บชั่วคราว การตรวจสอบ และการขนย้าย กิจกรรมเหล่านี้สามารถเพิ่มความซับซ้อนในการผลิตและทำให้การประสานงานกระบวนการทำได้ยากขึ้น
สายการผลิตแบบครบวงจรมุ่งสู่การผลิตสกรูในฐานะระบบการผลิตที่เชื่อมต่อถึงกัน แทนที่จะมุ่งเน้นไปที่เอาต์พุตของเครื่องมุ่งหน้าเย็นเท่านั้น ขั้นตอนการทำงานทั้งหมดจะพิจารณาว่าลวดดิบเข้าสู่ระบบอย่างไร วิธีสร้างช่องว่างของสกรู วิธีผลิตเกลียว วิธีขจัดข้อบกพร่อง และวิธีการคัดกรองผลิตภัณฑ์สำเร็จรูป
โครงสร้างนี้สามารถให้ประโยชน์เชิงปฏิบัติหลายประการ:
- การเคลื่อนย้ายวัสดุอย่างต่อเนื่องระหว่างขั้นตอนการผลิตหลักๆ
- ลดการถ่ายโอนผลิตภัณฑ์กึ่งสำเร็จรูปด้วยตนเอง
- การจัดการพารามิเตอร์การผลิตที่สม่ำเสมอยิ่งขึ้น
- ความเหมาะสมที่ดีกว่าสำหรับคำสั่งซื้อที่มีปริมาณมากซ้ำๆ
- ปรับปรุงองค์กรการผลิตและการตรวจสอบ
- การประสานงานที่สะดวกยิ่งขึ้นระหว่างการขึ้นรูปและการตกแต่งขั้นสุดท้าย
สำหรับโรงงานที่จัดหาตัวยึดมาตรฐานจำนวนมาก การบูรณาการกระบวนการจึงถือเป็นข้อพิจารณาที่สำคัญในการวางแผนกำลังการผลิต
กระบวนการผลิตสกรูทำงานอย่างไร?
ลำดับการผลิตขั้นพื้นฐานเริ่มต้นด้วยลวดโลหะและค่อยๆ แปลงเป็นสกรูสำเร็จรูป แม้ว่าการกำหนดค่าที่แน่นอนอาจแตกต่างกันไปตามการออกแบบของสกรู แต่ขั้นตอนการทำงานอัตโนมัติโดยทั่วไปประกอบด้วยขั้นตอนหลักหลายขั้นตอน
1. การป้อนและการยืดลวด
ลวดโลหะขดถูกนำเข้าสู่ระบบการผลิตและยืดให้ตรงก่อนขึ้นรูป การป้อนที่มั่นคงเป็นสิ่งสำคัญเนื่องจากการวางตำแหน่งสายไฟที่ไม่สม่ำเสมออาจส่งผลต่อความแม่นยำในการตัดและการดำเนินการมุ่งหน้าในภายหลัง
2. การตัดและการตัดแบบเย็น
ลวดที่เตรียมไว้จะถูกตัดตามความยาวที่ควบคุมได้และถ่ายโอนไปยังส่วนหัวเรื่องเย็น ในระหว่างการขึ้นรูปเย็น แรงดันจะถูกใช้เพื่อทำให้โลหะเสียรูปแบบพลาสติก และสร้างรูปทรงของหัวสกรูที่ต้องการ
3. การรีดเกลียว
หลังจากสร้างช่องว่างของสกรูแล้ว การรีดเกลียวจะสร้างโปรไฟล์เกลียวภายนอกที่ต้องการ ต่างจากการตัดด้ายจากพื้นผิว การรีดเกลียวจะสร้างด้ายผ่านการควบคุมการเสียรูป ทำให้การควบคุมกระบวนการและการเลือกเครื่องมือมีความสำคัญอย่างยิ่ง
4. การตัดแต่งและการตกแต่ง
อาจต้องถอดวัสดุส่วนเกิน แฟลชที่ขอบ หรือครีบออก ทั้งนี้ขึ้นอยู่กับการออกแบบสกรู การตกแต่งที่เหมาะสมมีส่วนทำให้มิติมีความสม่ำเสมอ และช่วยเตรียมผลิตภัณฑ์สำหรับการตรวจสอบหรือการรักษาพื้นผิวในภายหลัง
5. การคัดกรองและการจำหน่าย
การคัดกรองอัตโนมัติสามารถแยกผลิตภัณฑ์ตามข้อกำหนดด้านคุณภาพที่กำหนดไว้ ก่อนที่สกรูที่เสร็จแล้วจะถูกปล่อยออกจากสายการผลิต สิ่งนี้ทำให้เกิดการเปลี่ยนแปลงที่เป็นระบบมากขึ้นไปยังการบรรจุ การเคลือบ การอบชุบด้วยความร้อน หรือกระบวนการขั้นปลายอื่นๆ
Cold Heading มีบทบาทอย่างไรในการผลิตสกรู?
การขึ้นรูปเย็นเป็นหนึ่งในกระบวนการขึ้นรูปที่สำคัญในการผลิตตัวยึดที่มีปริมาณมาก แทนที่จะตัดเฉือนหัวสกรูทั้งหมดจากวัสดุที่เป็นของแข็ง กระบวนการนี้ใช้แม่พิมพ์และแรงขึ้นรูปที่ควบคุมเพื่อปรับรูปร่างลวดโลหะให้เป็นรูปทรงที่ต้องการ
วิธีการนี้มีความเกี่ยวข้องอย่างยิ่งเมื่อผู้ผลิตจำเป็นต้องผลิตสกรูจำนวนมากที่มีขนาดหัวที่ทำซ้ำได้ กระบวนการขึ้นรูปสามารถรองรับการกำหนดค่าหัวที่แตกต่างกันได้เมื่อมีการเลือกแม่พิมพ์และพารามิเตอร์กระบวนการที่เหมาะสม
| การพิจารณาหัวเรื่องเย็น | ทำไมมันถึงสำคัญ |
|---|---|
| เส้นผ่านศูนย์กลางลวด | ต้องสอดคล้องกับขนาดสกรูที่เสร็จแล้วและกระบวนการขึ้นรูปที่ต้องการ |
| คุณสมบัติของวัสดุ | ความแข็งแรงและความสามารถในการขึ้นรูปมีอิทธิพลต่อสภาวะการขึ้นรูปที่ต้องการ |
| การออกแบบแม่พิมพ์ | กำหนดรูปทรงที่สามารถสร้างขึ้นได้ในระหว่างกระบวนการมุ่งหน้าไป |
| แรงดันขึ้นรูป | จำเป็นต้องสอดคล้องกับข้อกำหนดด้านวัสดุและผลิตภัณฑ์เพื่อการผลิตที่มั่นคง |
| ความเร็วในการผลิต | ควรสมดุลกับขนาดสกรู วัสดุ เครื่องมือ และข้อกำหนดด้านคุณภาพ |
| การสึกหรอของเครื่องมือ | การตรวจสอบและการเปลี่ยนชิ้นส่วนเป็นประจำช่วยรักษาความสม่ำเสมอของมิติ |
ด้วยเหตุนี้ จึงไม่ควรประเมินเครื่องมุ่งหน้าเย็นตามความเร็วทางทฤษฎีสูงสุดเพียงอย่างเดียว ความสัมพันธ์ระหว่างวัสดุ เครื่องมือ รูปทรงของสกรู และการประมวลผลขั้นปลายก็มีความสำคัญไม่แพ้กัน
ข้อกำหนดทางเทคนิคหลักคืออะไร?
ข้อกำหนดทางเทคนิคช่วยให้ผู้ซื้อสามารถระบุได้ว่าสายการผลิตตรงกับกลุ่มผลิตภัณฑ์สกรูที่มีอยู่หรือไม่ พารามิเตอร์หลักที่เกี่ยวข้องกับโซลูชัน YWC มีดังต่อไปนี้:
| รายการทางเทคนิค | ข้อมูลจำเพาะที่มีจำหน่าย |
|---|---|
| เส้นผ่านศูนย์กลางของสกรู | M2–M20 |
| ความเร็วในการผลิต | 120–450 ชิ้น/นาที |
| อัตราคุณสมบัติผลิตภัณฑ์ | ≥99.6% |
| วัสดุที่ใช้บังคับ | เหล็ก เหล็กคาร์บอน โลหะผสมเหล็ก สแตนเลสคัดสรร |
| ประเภทสกรูทั่วไป | สกรูมาตรฐาน สกรูเกลียวปล่อย สกรูไม้ ตัวยึดเชิงกล และสกรูสั่งทำพิเศษที่เลือกสรรแล้ว |
| ฟังก์ชั่นการควบคุม | หน่วยความจำพารามิเตอร์ การทำงานแบบซิงโครไนซ์ การแจ้งเตือนข้อผิดพลาด และการเริ่มต้นระบบด้วยปุ่มเดียว |
กำลังการผลิตจริงอาจแตกต่างกันไปตามเส้นผ่านศูนย์กลางของสกรู ความยาวของสกรู โครงสร้างหัว คุณลักษณะของวัสดุ เครื่องมือ และสภาพการทำงาน ผู้ซื้อควรยืนยันแบบผลิตภัณฑ์และเป้าหมายการผลิตเฉพาะของตนก่อนเลือกอุปกรณ์ขั้นสุดท้าย
คุณสมบัติใดที่สำคัญที่สุดในการผลิตสกรูทางอุตสาหกรรม
การประสานงานกระบวนการบูรณาการ
สายการผลิตจะมีประโยชน์มากขึ้นเมื่อเครื่องจักรแต่ละเครื่องได้รับการออกแบบให้ทำงานเป็นระบบที่มีการประสานงานกัน การขนถ่ายวัสดุแบบซิงโครไนซ์ช่วยลดการจัดการขั้นกลางที่ไม่จำเป็น และสนับสนุนขั้นตอนการทำงานที่ต่อเนื่องมากขึ้น
การจัดการพารามิเตอร์อัจฉริยะ
สภาพแวดล้อมการผลิตสมัยใหม่อาจผลิตข้อกำหนดสกรูหลายรายการบนอุปกรณ์เดียวกัน หน่วยความจำพารามิเตอร์ช่วยให้การเปลี่ยนแปลงทำได้ง่ายขึ้นโดยอนุญาตให้จัดเก็บและเรียกคืนการตั้งค่าการผลิตที่ใช้บ่อยตามผลิตภัณฑ์ที่เกี่ยวข้อง
การตรวจสอบข้อผิดพลาดอัตโนมัติ
การหยุดชะงักของการผลิตอาจส่งผลต่อทั้งผลผลิตและความสม่ำเสมอของผลิตภัณฑ์ ฟังก์ชันแจ้งเตือนข้อผิดพลาดสามารถช่วยให้ผู้ปฏิบัติงานระบุสภาวะที่ผิดปกติได้รวดเร็วยิ่งขึ้น และตอบสนองก่อนที่ปัญหาในกระบวนการขนาดเล็กจะพัฒนาเป็นปัญหาการผลิตที่ใหญ่ขึ้น
การคัดกรองอัตโนมัติ
การผลิตด้วยความเร็วสูงทำให้เกิดตัวยึดสำเร็จรูปปริมาณมาก การคัดกรองอัตโนมัติสามารถลดปริมาณการคัดแยกด้วยตนเองซ้ำๆ และสร้างขั้นตอนการตรวจสอบที่สอดคล้องกันมากขึ้นก่อนที่ผลิตภัณฑ์จะเข้าสู่การดำเนินงานครั้งต่อไป
ความเข้ากันได้ของผลิตภัณฑ์ที่ยืดหยุ่น
ผู้ผลิตอุปกรณ์ยึดไม่ค่อยผลิตข้อกำหนดสกรูเพียงตัวเดียว ดังนั้น โซลูชันการผลิตเชิงปฏิบัติจึงควรได้รับการประเมินตามจำนวนประเภทผลิตภัณฑ์ที่สามารถรองรับได้ และสามารถปรับการตั้งค่าเครื่องมือหรือกระบวนการได้ง่ายเพียงใด
สกรูประเภทใดที่สามารถผลิตได้?
ด้วยช่วงเส้นผ่านศูนย์กลางที่ใช้บังคับที่ M2–M20 ระบบการผลิตจึงสามารถรองรับตัวยึดทางอุตสาหกรรมที่มีให้เลือกมากมาย หมวดหมู่ผลิตภัณฑ์ที่เป็นไปได้ขึ้นอยู่กับเครื่องมือและการกำหนดค่า ได้แก่:
- สกรูเมตริกมาตรฐาน
- สกรูเกลียวปล่อย
- สกรูไม้
- สกรูและตัวยึดเชิงกล
- สกรูหัวแบน
- สกรูหัวกลม
- เลือกใช้สกรูรูปทรงพิเศษ
ตัวยึดเหล่านี้สามารถใช้ได้ในภาคการผลิตหลายประเภท รวมถึงฮาร์ดแวร์ในการก่อสร้าง การผลิตเฟอร์นิเจอร์ อุปกรณ์เครื่องจักรกล ผลิตภัณฑ์ไฟฟ้า ฮาร์ดแวร์อิเล็กทรอนิกส์ และการใช้งานยึดติดทางอุตสาหกรรมทั่วไป
สำหรับผลิตภัณฑ์ที่ไม่ได้มาตรฐาน ผู้ผลิตควรให้ข้อมูลทางเทคนิคโดยละเอียดก่อนซื้ออุปกรณ์ แบบสกรู เกรดวัสดุ ขนาด รูปทรงของหัว ความต้องการเกลียว ผลลัพธ์ที่คาดหวัง และผลิตภัณฑ์ตัวอย่างสามารถช่วยกำหนดโครงร่างการขึ้นรูปที่เหมาะสมได้
ผู้ผลิตควรเลือกสายการผลิตสกรูอย่างไร
การจัดซื้อสายการผลิตที่สมบูรณ์ต้องมีการประเมินที่กว้างกว่าการเปรียบเทียบราคาเครื่องจักรเพียงอย่างเดียว ปัจจัยต่อไปนี้สามารถช่วยให้ผู้ผลิตกำหนดความต้องการที่แท้จริงของตนได้
- ยืนยันช่วงสกรูของคุณระบุเส้นผ่านศูนย์กลาง ความยาว ประเภทของหัว โปรไฟล์เกลียว และวัสดุที่โรงงานต้องการผลิต
- คำนวณผลลัพธ์ที่ต้องการกำหนดความต้องการรายวัน รายเดือน และรายปี แทนที่จะเลือกอุปกรณ์ตามความเร็วสูงสุดเท่านั้น
- ประเมินความเข้ากันได้ของวัสดุเกรดเหล็กที่แตกต่างกันอาจมีลักษณะการขึ้นรูปและข้อกำหนดด้านเครื่องมือที่แตกต่างกัน
- ตรวจสอบข้อกำหนดของเครื่องมือสอบถามเกี่ยวกับการกำหนดค่าแม่พิมพ์ อายุการใช้งานเครื่องมือ ขั้นตอนการเปลี่ยน และการจัดหาชิ้นส่วนอะไหล่
- ตรวจสอบพื้นที่โรงงานพิจารณาพื้นที่ของอุปกรณ์ การเข้าถึงของผู้ปฏิบัติงาน การจัดเก็บวัสดุ พื้นที่บำรุงรักษา และการจัดการผลิตภัณฑ์สำเร็จรูป
- พิจารณาข้อกำหนดด้านระบบอัตโนมัติพิจารณาว่าจำเป็นต้องป้อนอัตโนมัติ การคัดกรอง การจัดเก็บพารามิเตอร์ การแจ้งเตือน และการดำเนินการแบบซิงโครไนซ์หรือไม่
- หารือเกี่ยวกับการปรับแต่งสกรูพิเศษอาจต้องใช้แม่พิมพ์ขึ้นรูปแบบกำหนดเองหรือการกำหนดค่ากระบวนการที่ปรับเปลี่ยน
- ประเมินการสนับสนุนทางเทคนิคการติดตั้ง การทดสอบการใช้งาน การฝึกอบรมผู้ปฏิบัติงาน คำแนะนำในการบำรุงรักษา และอะไหล่มีความสำคัญตลอดอายุการใช้งานของอุปกรณ์
การอภิปรายทางเทคนิคอย่างละเอียดก่อนซื้อสามารถช่วยให้แน่ใจว่าสายการผลิตที่เลือกนั้นตรงกับสภาพแวดล้อมการผลิตจริง ไม่ใช่แค่ข้อมูลจำเพาะที่ระบุไว้ในแค็ตตาล็อกเครื่องจักรเท่านั้น
จะรักษาความสม่ำเสมอในการผลิตได้อย่างไร?
การผลิตสกรูที่มีความเสถียรขึ้นอยู่กับการควบคุมกระบวนการทั้งหมด แทนที่จะตรวจสอบเฉพาะผลิตภัณฑ์สำเร็จรูปเท่านั้น แนวทางปฏิบัติหลายประการสามารถนำไปสู่ผลลัพธ์ที่สม่ำเสมอ
| พื้นที่ควบคุม | โฟกัสที่แนะนำ |
|---|---|
| วัตถุดิบ | ตรวจสอบเส้นผ่านศูนย์กลางของเส้นลวด เกรดวัสดุ สภาพพื้นผิว และความสามารถในการขึ้นรูป |
| หัวเรื่องเย็น | ตรวจสอบพารามิเตอร์การขึ้นรูป สภาพแม่พิมพ์ และขนาดส่วนหัว |
| การกลิ้งด้าย | ตรวจสอบโปรไฟล์เกลียว ระยะพิทช์ เส้นผ่านศูนย์กลาง และสภาพเครื่องมือ |
| การจัดตำแหน่งเครื่อง | รักษาการซิงโครไนซ์ที่ถูกต้องระหว่างโมดูลการผลิตที่เชื่อมต่อ |
| การบำรุงรักษาเครื่องมือ | ตรวจสอบการสึกหรออย่างสม่ำเสมอและเปลี่ยนส่วนประกอบที่ขึ้นรูปที่เสียหายทันที |
| การตรวจสอบขั้นสุดท้าย | ตรวจสอบข้อกำหนดด้านขนาด ลักษณะ และการทำงานก่อนจัดส่ง |
ผู้ผลิตควรจัดทำขั้นตอนการตรวจสอบที่เป็นเอกสารสำหรับวัสดุที่เข้ามา การผลิตระหว่างดำเนินการ การบำรุงรักษาเครื่องมือ และตัวยึดสำเร็จรูป สิ่งนี้จะสร้างจุดตรวจสอบการควบคุมคุณภาพที่สามารถตรวจสอบย้อนกลับได้ตลอดวงจรการผลิต
คำถามที่พบบ่อยเกี่ยวกับสายการผลิตสกรู
สายการผลิตสกรูพร้อมเครื่องมุ่งหน้าเย็นคืออะไร?
เป็นระบบการผลิตแบบครบวงจรที่ผสมผสานการขึ้นรูปเย็นเข้ากับกระบวนการทำสกรูที่เกี่ยวข้อง เช่น การเตรียมลวด การรีดเกลียว การตัดแต่ง การคัดกรอง และการปล่อยผลิตภัณฑ์ การกำหนดค่าที่แน่นอนขึ้นอยู่กับประเภทของสกรูและข้อกำหนดในการผลิต
ความเร็วในการผลิตของสายการผลิตสกรู YWC คืออะไร?
ความเร็วในการผลิตที่กำหนดคือประมาณ 120–450 ชิ้นต่อนาที ผลลัพธ์ที่ได้จริงขึ้นอยู่กับขนาดของสกรู วัสดุ เครื่องมือ การออกแบบผลิตภัณฑ์ และสภาพการทำงาน
รองรับเส้นผ่านศูนย์กลางของสกรูช่วงใด
ช่วงการทำงานที่ระบุคือ M2–M20 สำหรับการออกแบบสกรูเฉพาะ ผู้ซื้อควรยืนยันขนาดและข้อกำหนดเครื่องมือที่แน่นอนกับผู้ผลิตก่อนทำการสั่งซื้อ
สายการผลิตสามารถแปรรูปสแตนเลสได้หรือไม่?
อุปกรณ์นี้ระบุไว้สำหรับเหล็ก เหล็กกล้าคาร์บอน โลหะผสม และเหล็กสเตนเลสบางประเภท เนื่องจากเกรดสเตนเลสสามารถมีลักษณะการขึ้นรูปที่แตกต่างกัน จึงควรระบุรายละเอียดวัสดุเพื่อยืนยันทางเทคนิค
สามารถผลิตสกรูแบบกำหนดเองได้หรือไม่?
สกรูที่ปรับแต่งและรูปทรงพิเศษที่เลือกไว้สามารถพิจารณาได้ตามเครื่องมือและการกำหนดค่าการผลิตที่ต้องการ ภาพวาดทางเทคนิคและตัวอย่างผลิตภัณฑ์มีประโยชน์ในการประเมินโครงการตัวยึดแบบสั่งทำ
ควรให้ข้อมูลอะไรบ้างเมื่อขอใบเสนอราคา?
ผู้ผลิตควรจัดเตรียมแบบสกรู เกรดวัสดุ เส้นผ่านศูนย์กลาง ความยาว ประเภทของหัว ข้อมูลจำเพาะของเกลียว กำลังการผลิตเป้าหมาย ระดับระบบอัตโนมัติที่ต้องการ และข้อกำหนดด้านคุณภาพพิเศษใดๆ ข้อมูลนี้ช่วยให้ซัพพลายเออร์สามารถแนะนำการกำหนดค่าที่เหมาะสมยิ่งขึ้นได้
โซลูชันการผลิตสกรูแบบรวมสามารถให้ประโยชน์อะไรได้บ้าง
ระบบการผลิตสกรูควรได้รับการประเมินว่าเป็นขั้นตอนการผลิตที่สมบูรณ์ แทนที่จะเป็นเครื่องจักรเพียงเครื่องเดียว ด้วยการเชื่อมต่อการเตรียมสายไฟ การรีดเย็น การรีดเกลียว การตกแต่ง การคัดกรอง และการจัดการผลิตภัณฑ์ ผู้ผลิตสามารถสร้างกระบวนการที่มีโครงสร้างมากขึ้นสำหรับการผลิตตัวยึดแบบทำซ้ำได้ โซลูชันของ YWC ครอบคลุมเส้นผ่านศูนย์กลางของสกรู M2–M20 ช่วงการผลิตที่ระบุไว้ที่ 120–450 ชิ้น/นาที และฟังก์ชันอัตโนมัติที่ออกแบบมาเพื่อรองรับการประสานงานของกระบวนการ หากคุณกำลังวางแผนโครงการผลิตสกรูใหม่หรืออัพเกรดสายการผลิตที่มีอยู่ติดต่อเราด้วยแบบสกรู ข้อมูลจำเพาะของวัสดุ กำลังการผลิตเป้าหมาย และข้อกำหนดด้านระบบอัตโนมัติ เพื่อหารือเกี่ยวกับโซลูชันการผลิตที่เหมาะกับการใช้งานของคุณ